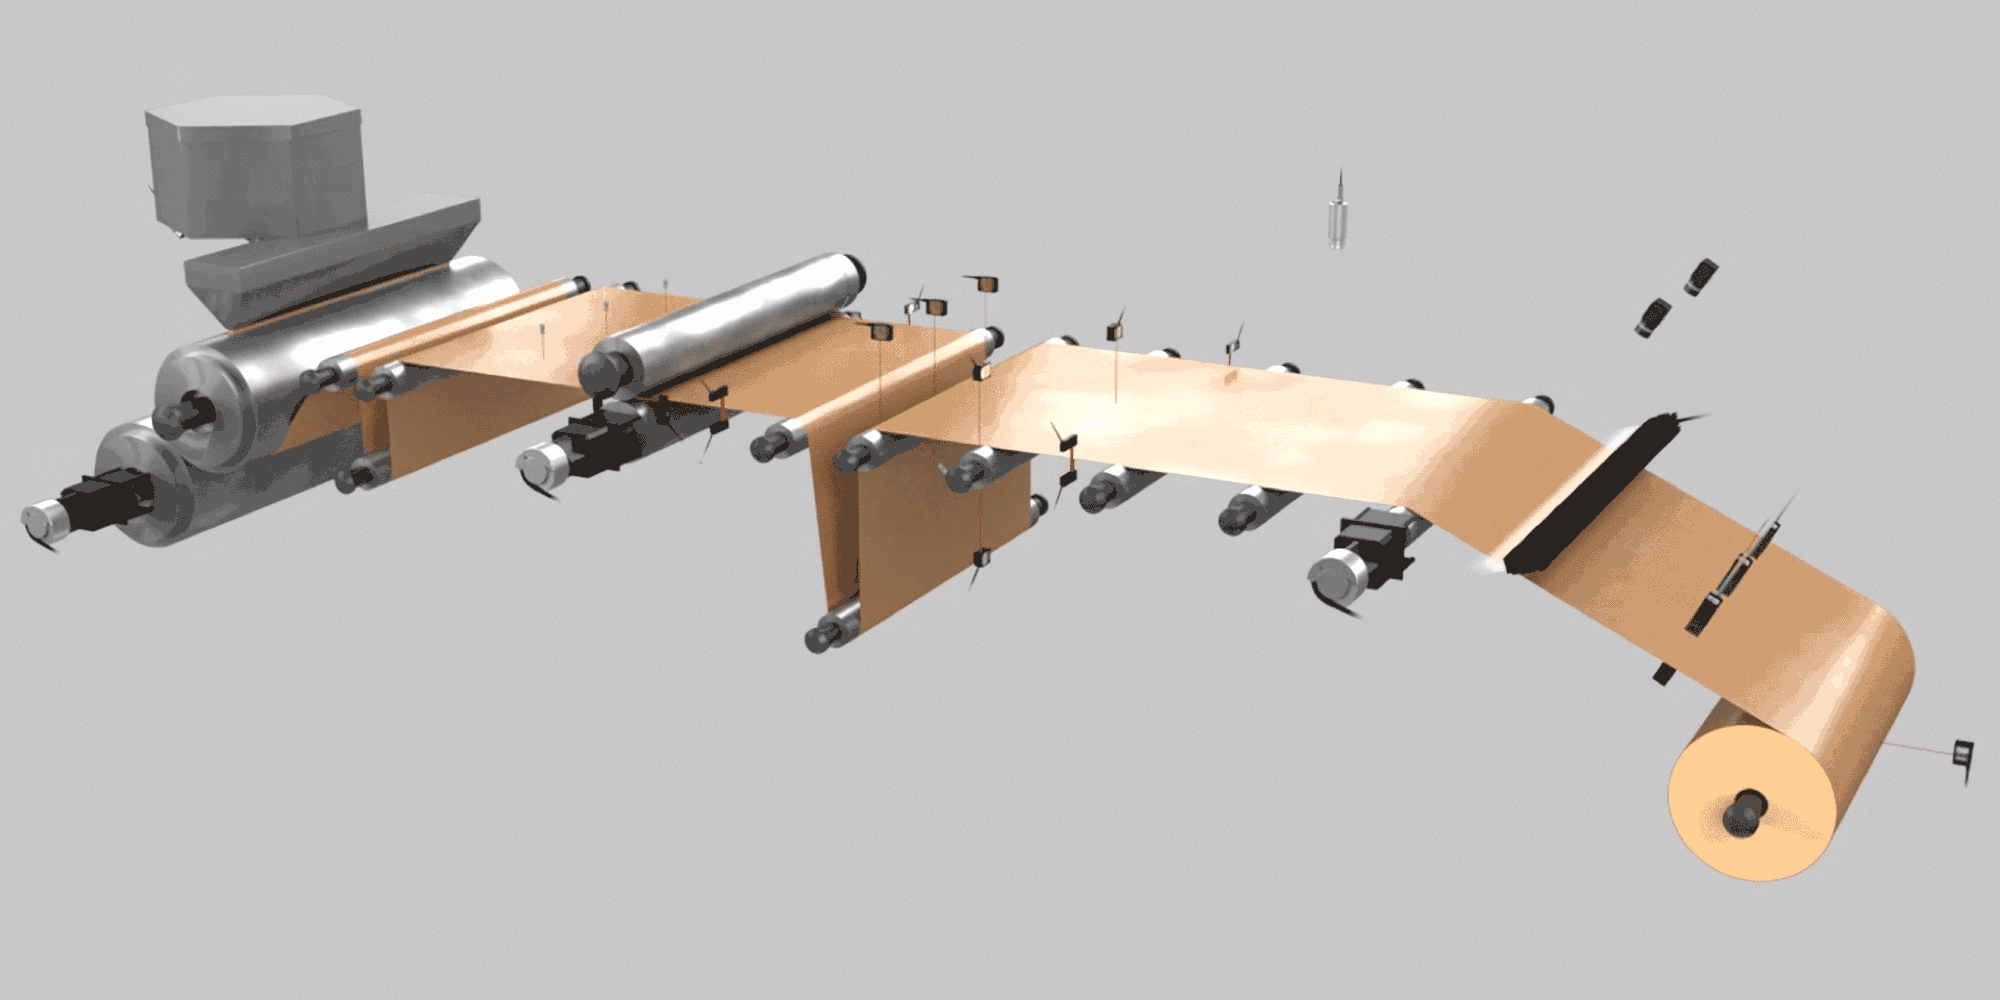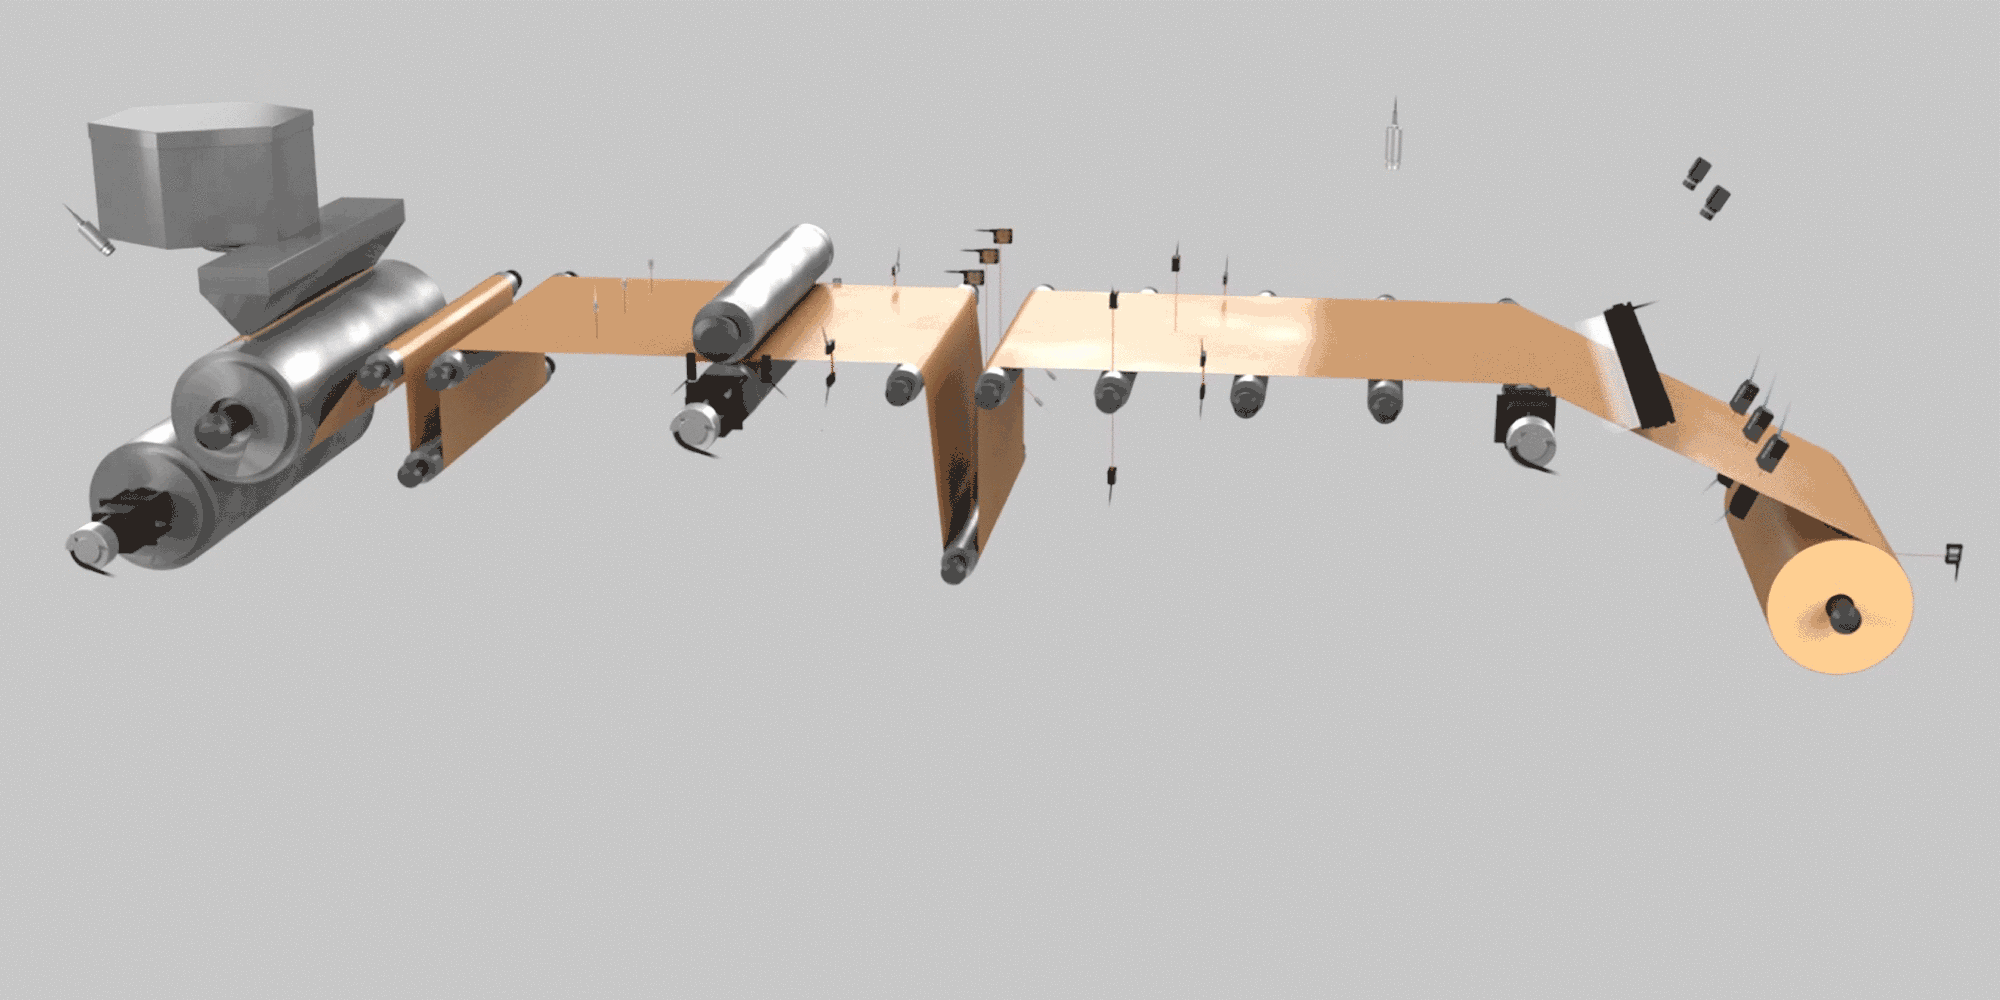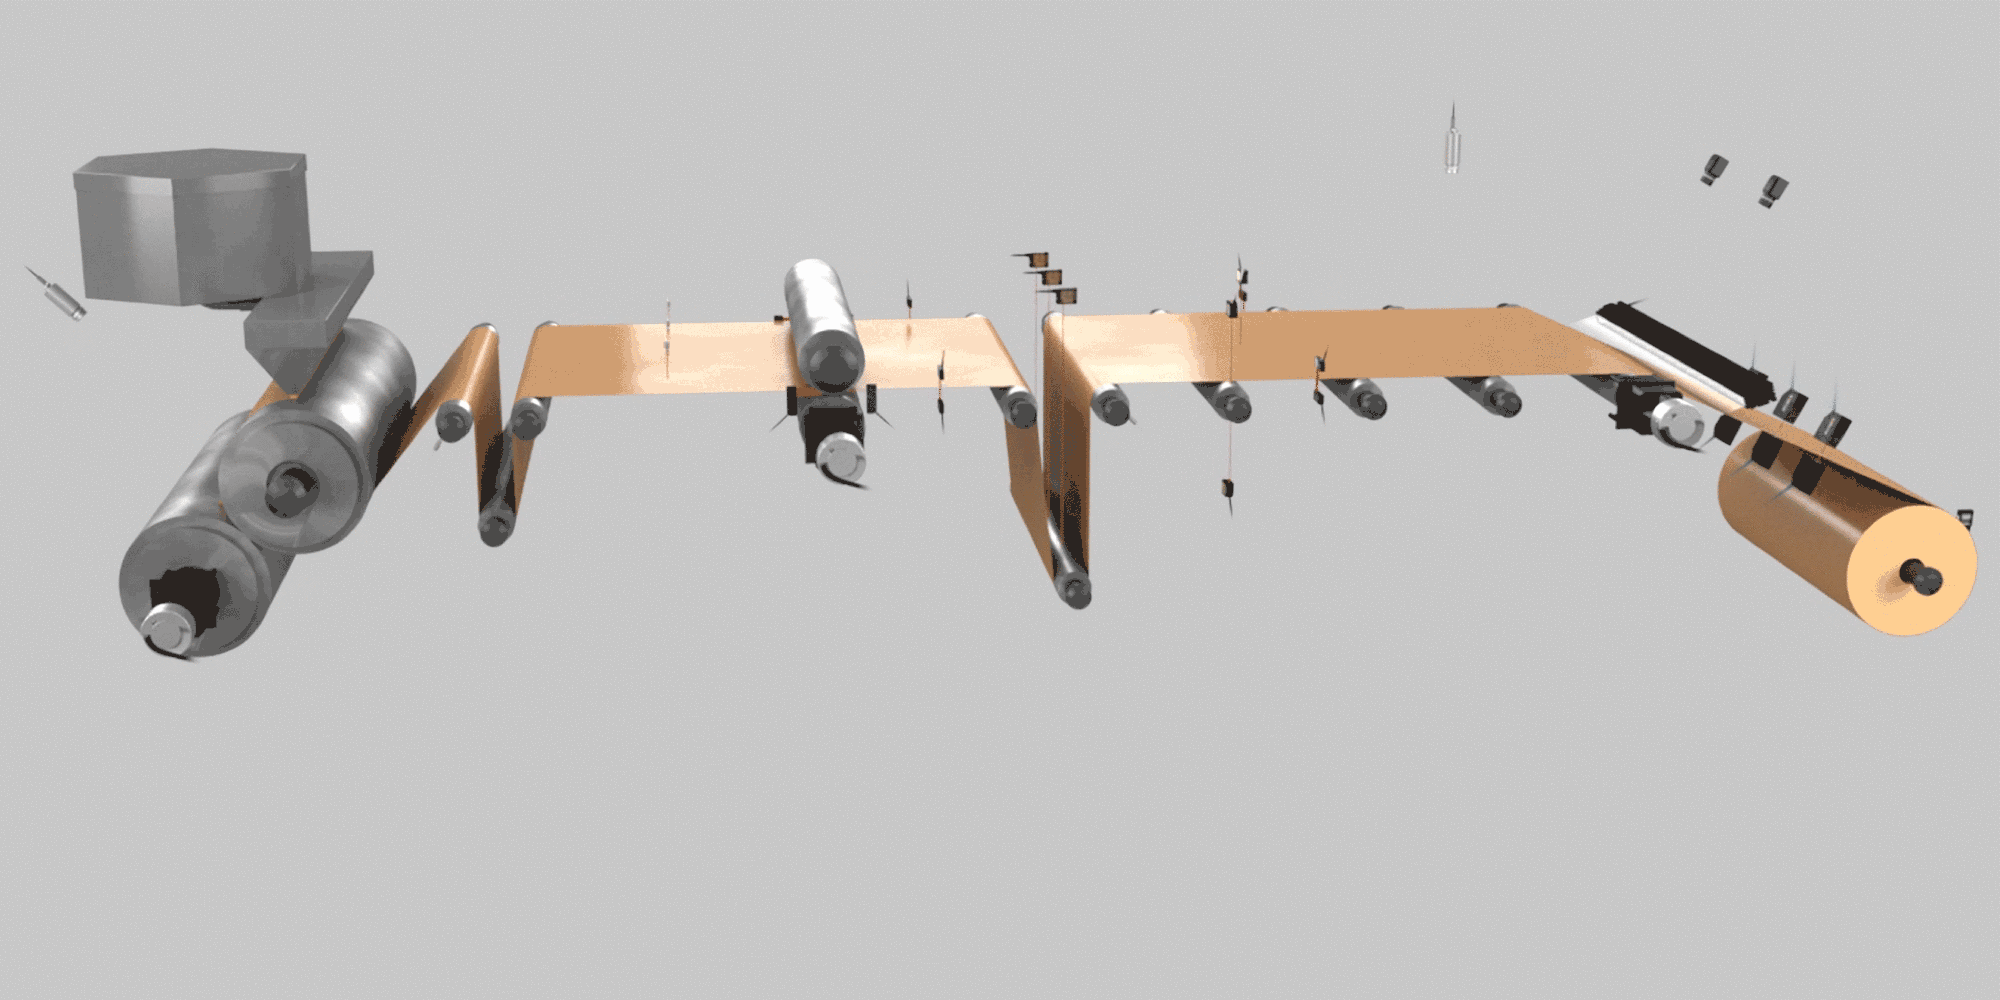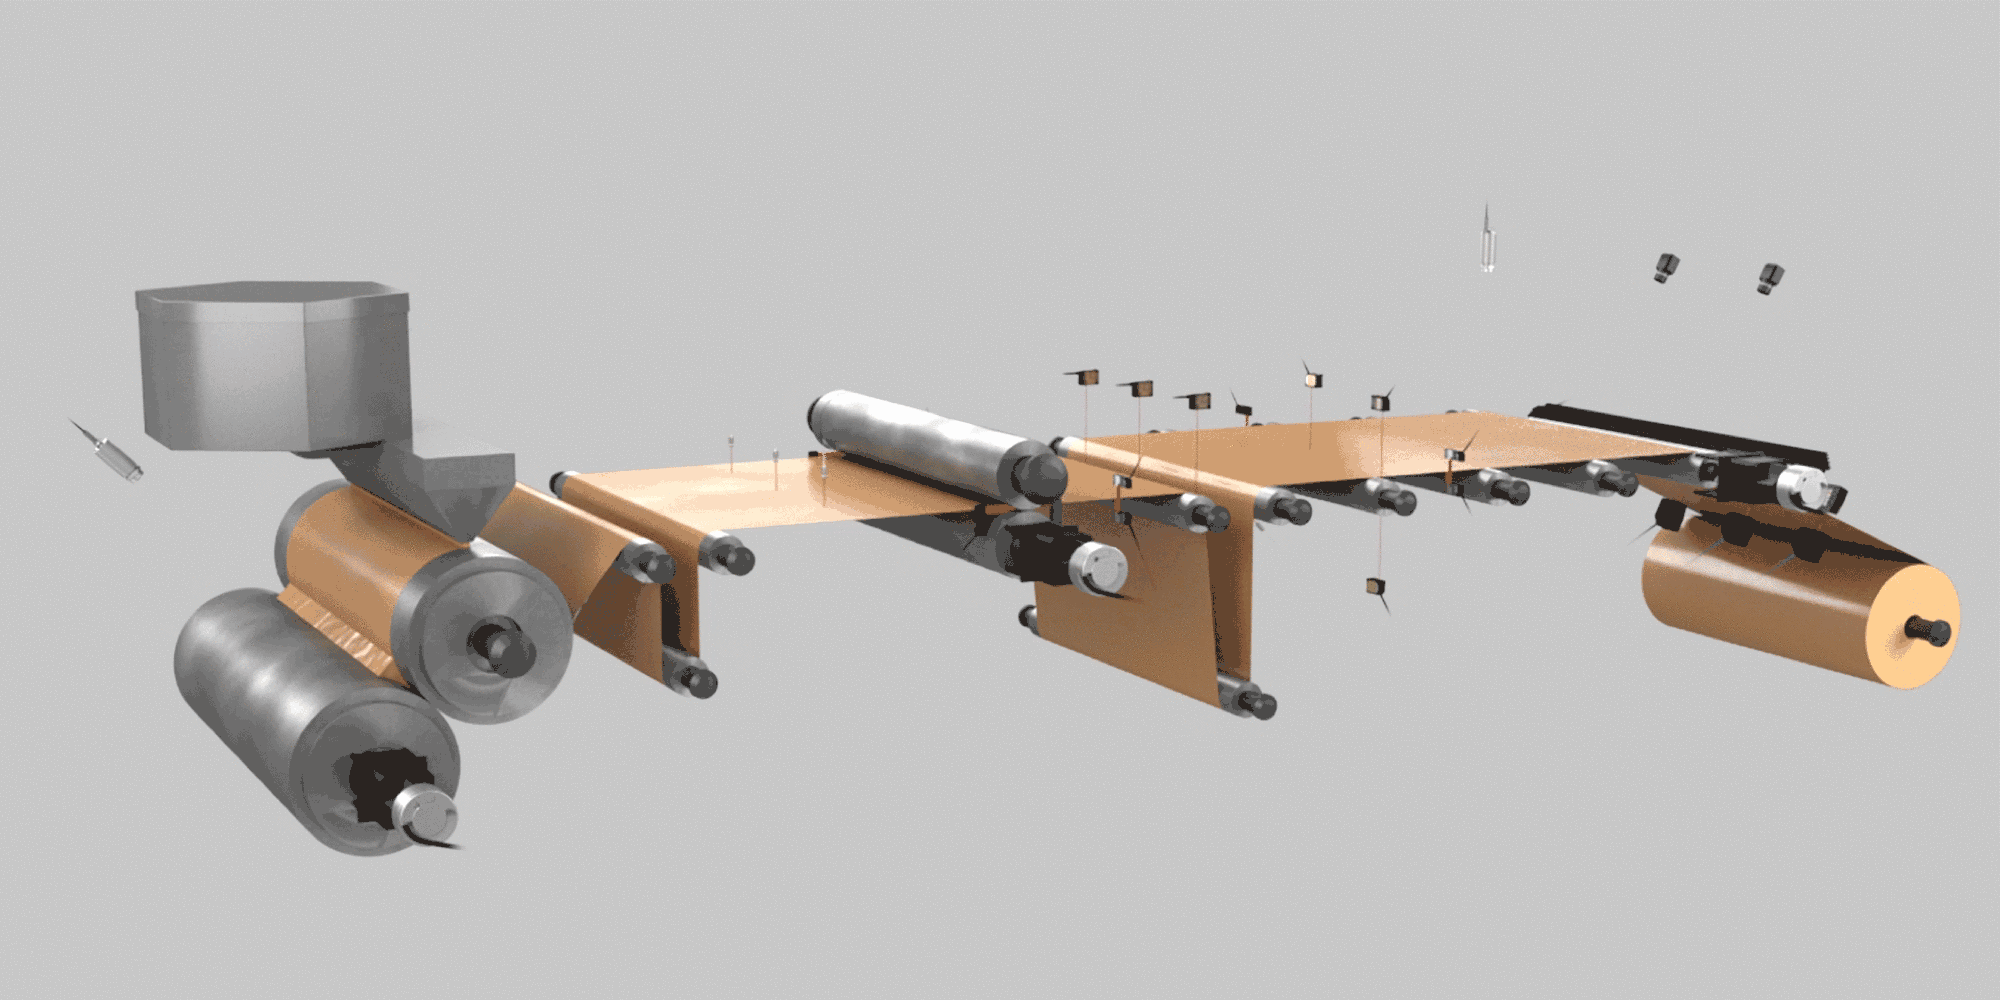
OPTEX FA ใช้เทคโนโลยีการตรวจวัดเพื่อปรับปรุงทั้งคุณภาพและประสิทธิภาพการผลิตในกระบวนการผลิตแบบโรล-ทู-โรล
กระบวนการผลิตแผ่นเรซิน
ปรับปรุงคุณภาพและประสิทธิภาพการทำงานผ่านการควบคุมลูกกลิ้งที่ได้รับการปรับปรุงให้เหมาะสม
ความจำเป็นในการควบคุมการม้วน
ในกระบวนการผลิตแบบ roll-to-roll ความผิดพลาดใดๆ ในการควบคุมการม้วนอาจทำให้แผ่นวัสดุฉีกขาดหรือบิดเบี้ยว ส่งผลให้ม้วนวัสดุมีรูปทรงกรวย ซึ่งไม่สามารถนำไปใช้ในขั้นตอนการแปรรูปต่อได้
การควบคุมการม้วนที่มีความแม่นยำสูงจะรับประกันการผลิตผลิตภัณฑ์คุณภาพสูงได้อย่างมีประสิทธิภาพ
การควบคุมการคดเคี้ยวของวัสดุแผ่น
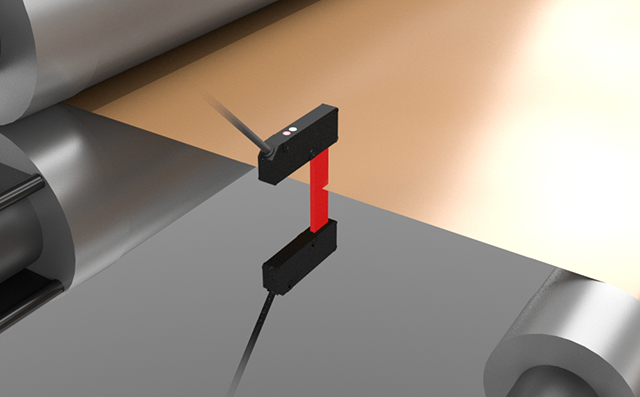
เซ็นเซอร์ขอบแบบ TD1 (แบบลำแสงผ่าน) ช่วยป้องกันการบิดเบี้ยวของวัสดุแผ่น
การเบี่ยงเบนทิศทางระหว่างการม้วนในกระบวนการผลิตอาจส่งผลให้คุณภาพไม่ปกติ ซึ่งก่อให้เกิดรอยย่นและการยืดตัวของวัสดุแผ่น
การใช้ชุด TD1 สองชุดช่วยให้สามารถควบคุมตำแหน่งขอบ (การควบคุมการส่าย) ได้อย่างง่ายดายด้วยความแม่นยำสูงถึง ±10 μm
การควบคุมการส่าย ระบบควบคุมตำแหน่งขอบ (EPC: Edge Position Control) ที่มีความแม่นยำสูงเช่นนี้ ช่วยเพิ่มอัตราผลผลิตและสนับสนุนการบำรุงรักษาแบบคาดการณ์ได้
ผลิตภัณฑ์ที่ใช้
แบบลำแสงผ่าน Edge เซนเซอร์
ซีรีส์ TD1
การควบคุมตำแหน่งลูกกลิ้งออฟเซ็ต
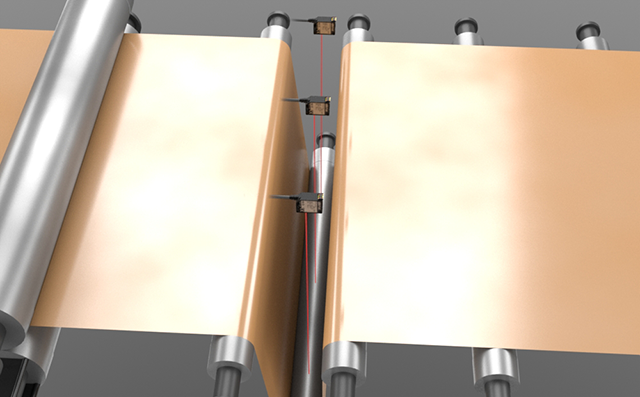
การใช้ซีรีส์ TOF-DL ช่วยให้สามารถตรวจสอบความตึงของวัสดุแผ่นได้โดยการตรวจจับตำแหน่งแนวตั้งของลูกกลิ้งออฟเซ็ต
การตรวจจับตำแหน่งด้วย TOF-DL สามารถทำได้ในระยะไกลถึง 2.5 ม.
การเพิ่มความเร็วของวัสดุด้านป้อนเมื่อลูกกลิ้งออฟเซ็ตถูกลดลง หรือการลดความเร็วเมื่อลูกกลิ้งถูกยกขึ้น จะช่วยรับประกันการควบคุมแผ่นวัสดุให้คงที่
ผลิตภัณฑ์ที่ใช้
แบบ TOF พร้อมแผงควบคุมดิจิทัลในตัว
ซีรีส์ TOF-DL
การวัดการเบี่ยงเบนของลูกกลิ้ง
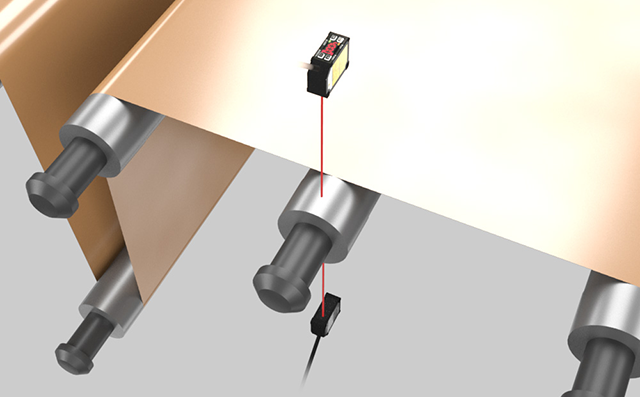
CD22 ซีรีส์ เลเซอร์ดิสเพลสเมนต์เซนเซอร์ ใช้เพื่อปรับตำแหน่งของลูกกลิ้งให้เหมาะสมกับระดับความคดเคี้ยวของวัสดุแผ่น
ขนาดที่กะทัดรัดของระบบควบคุมการเคลื่อนที่แบบเซอร์โว (CD22) ทำให้การติดตั้งภายในอุปกรณ์เป็นไปอย่างง่ายดาย
ความสูงของลูกกลิ้งจะถูกปรับตามข้อมูลตำแหน่งลูกกลิ้งจากระบบ CD22 เพื่อควบคุมการคดเคี้ยว
ผลิตภัณฑ์ที่ใช้
เลเซอร์ขนาดเล็ก ดิสเพลสเมนต์เซนเซอร์
ซีรีส์ CD22
การวัดปริมาณการพับของวัสดุแผ่น
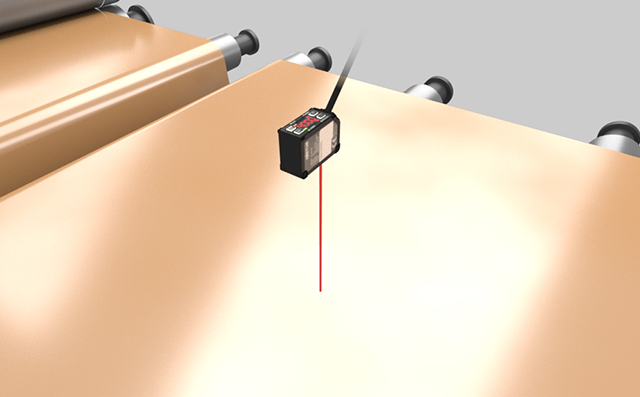
ใช้เซ็นเซอร์วัดระยะทางด้วยเลเซอร์แบบซีรีส์ CD22 เพื่อวัดระดับการสั่นของวัสดุแผ่น
ความเร็วการป้อนยิ่งสูง วัสดุก็จะสั่นสะเทือนมากขึ้น ซึ่งทำให้สามารถตรวจสอบความเร็วได้เพียงโดยการวัดปริมาณการสั่นสะเทือน
ความสามารถในการส่งสัญญาณควบคุมกลับไปยังมอเตอร์และเกียร์ลดความเร็ว ช่วยให้มั่นใจว่าความเร็วการป้อนอยู่ในระดับที่เหมาะสมที่สุดสำหรับวัสดุ
ผลิตภัณฑ์ที่ใช้
เลเซอร์ขนาดเล็ก ดิสเพลสเมนต์เซนเซอร์
ซีรีส์ CD22
การตรวจวัดปริมาณม้วนที่เหลือ
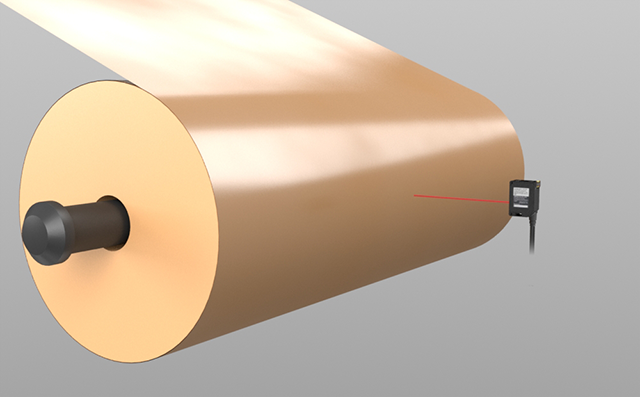
วัดเส้นผ่านศูนย์กลางของม้วนแผ่นด้วยชุดเครื่องมือวัดเส้นผ่านศูนย์กลางม้วนแผ่นแบบอัตโนมัติ (TOF-DL series)
ในขณะที่ระบบแบบเดิมต้องมีการตรวจสอบอย่างสม่ำเสมอโดยพนักงาน เครื่องวัดความหนาแบบต่อเนื่อง (TOF-DL) ช่วยให้สามารถคาดการณ์เวลาที่จำเป็นต้องเปลี่ยนแผ่นล่วงหน้าได้ โดยอ้างอิงจากค่าที่ตั้งไว้ล่วงหน้า ซึ่งช่วยลดเวลาที่จำเป็นสำหรับการตรวจสอบ
ผลิตภัณฑ์ที่ใช้
แบบ TOF พร้อมแผงควบคุมดิจิทัลในตัว
ซีรีส์ TOF-DL
การควบคุมคุณภาพอย่างเคร่งครัดด้วย เลเซอร์ดิสเพลสเมนต์เซนเซอร์
ความจำเป็นในการวัดความหนา
การตรวจสอบความแตกต่างของความหนาของแผ่นก่อนการม้วนจะช่วยป้องกันข้อบกพร่อง เช่น ช่องว่างในวัสดุของม้วน
ข้อมูลความหนาสามารถใช้เพื่อตรวจสอบกระบวนการรีดได้ ซึ่งช่วยปรับปรุงคุณภาพผลิตภัณฑ์
การวัดช่องว่างของลูกกลิ้ง
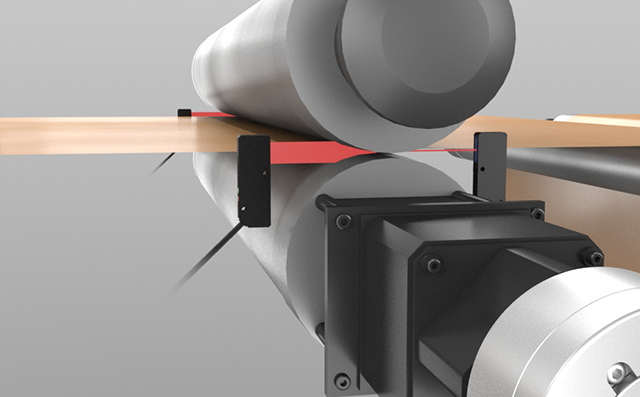
เซ็นเซอร์วัดระยะขอบแบบแม่เหล็ก (แบบลำแสงผ่าน) ซีรีส์ TD1 ใช้เพื่อวัดระยะห่างระหว่างลูกกลิ้งรีด
ช่องว่างที่กว้างขึ้นหมายถึงความหนาของแผ่นที่เพิ่มขึ้น ส่วนช่องว่างที่แคบลงหมายถึงความบางที่เกินมาตรฐาน การรักษาช่องว่างให้คงที่ช่วยให้สามารถรับประกันความหนาในการรีดที่คงที่ได้
เอาต์พุตควบคุม นอกจากนี้ ยังสามารถส่งสัญญาณ ON/OFF เพื่อแจ้งเตือนความผิดปกติของความหนาได้อีกด้วย
ผลิตภัณฑ์ที่ใช้
แบบลำแสงผ่าน Edge เซนเซอร์
ซีรีส์ TD1
การวัดความหนาของวัสดุแผ่น
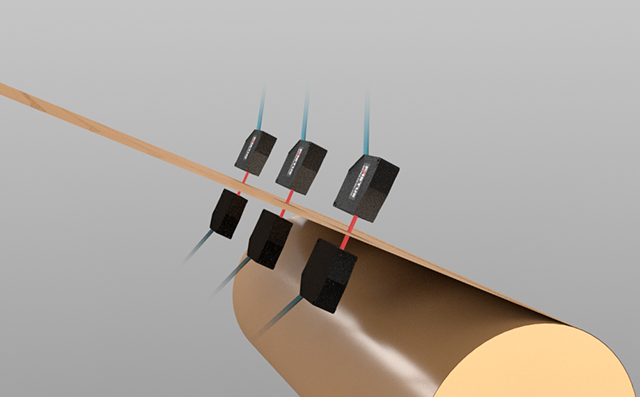
เซ็นเซอร์วัดความห่างด้วยเลเซอร์ซีรีส์ CDX สามารถใช้ตรวจสอบความหนาของวัสดุแผ่นก่อนการม้วนได้
ด้วยค่าความตรงเชิงเส้นอันดับ 1 ของโลกที่ ±0.015% F.S., CDX ช่วยให้การวัดความหนาได้แม่นยำสูง
นอกจากนี้ วิธีการวัดแบบไม่สัมผัสยังช่วยให้สามารถตรวจสอบวัสดุแผ่นได้โดยไม่ก่อให้เกิดความเสียหายใดๆ
ผลิตภัณฑ์ที่ใช้
เลเซอร์ความแม่นยำสูงพิเศษ ดิสเพลสเมนต์เซนเซอร์
ซีรีส์ CDX